- Vũ Đức Trung
- 0 Comments
- 847 Views
Máy hàn rút tôn là thiết bị phục hồi vỏ xe tai nạn bằng cách hàn điểm tiếp xúc để nắn phẳng vết móp méo từ bên ngoài mà không cần tháo tapi cửa hay hạ trần. Thiết bị giúp rút ngắn 60% thời gian gò nắn, giữ nguyên kết cấu khung xương và chống giãn kim loại tối đa cho xưởng thân vỏ.
Mục lục
Máy hàn rút tôn là gì? Nguyên lý hoạt động trong sửa chữa ô tô
Máy hàn rút tôn là thiết bị đồng sơn chuyên dụng dùng để phục hồi các vị trí móp méo trên thân vỏ ô tô từ phía ngoài. Thiết bị giải quyết triệt để nhược điểm của phương pháp thủ công cũ là phải tháo rã nội thất để đập búa đẩy từ trong ra.
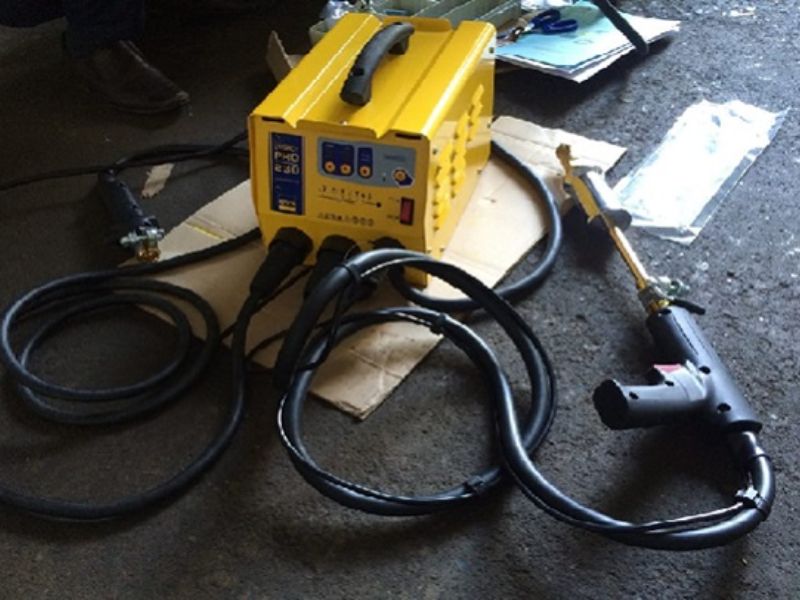
Nguyên lý máy dựa trên hiện tượng hàn điện trở tiếp xúc sinh nhiệt cực nhanh. Dòng điện cường độ cao (1.500A – 4.200A) phóng qua đầu phụ kiện để đính chặt vào bề mặt kim loại trong tích tắc mà không làm thủng tấm tôn. Sau đó, kỹ thuật viên dùng búa giật hoặc thanh đòn tỳ lực kéo phẳng biên dạng lõm về vị trí ban đầu.
Cấu tạo chi tiết của máy hàn rút tôn chuyên dụng
Bộ nguồn và hệ thống điều chỉnh dòng hàn
Bộ nguồn gồm biến áp đồng chịu tải lớn, chuyển đổi điện lưới sang dòng hàn cường độ cao từ 2.500A đến 4.200A. Hệ thống có bo mạch kiểm soát thời gian phóng điện chính xác theo mili-giây, ngăn chặn nguy cơ cháy thủng bề mặt tôn mỏng.
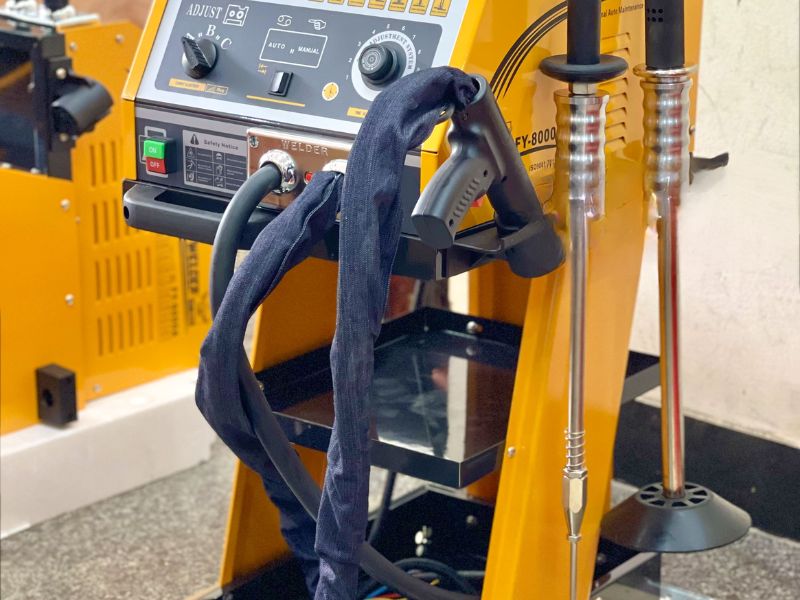
Súng hàn rút tôn và dây dẫn điện
Súng hàn đúc bằng nhựa chịu nhiệt cao, tích hợp cò bấm nhẹ và đầu kẹp giữ phụ kiện chắc chắn. Dây dẫn dòng bọc cao su chịu nhiệt với lõi đồng tiết diện lớn (từ 50 mm² trở lên) giúp chống sụt áp và ngăn chập cháy khi hàn liên tục.
Bộ phụ kiện kéo, rút và nắn tôn
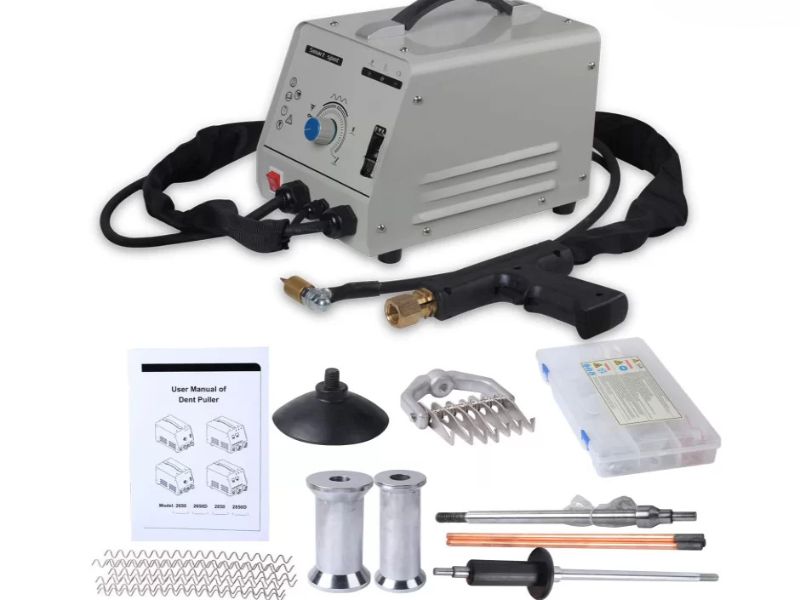
Bộ phụ kiện gồm long đền tam giác, đinh hàn, dây gợn sóng và thanh than carbon hỗ trợ công đoạn thun nhiệt. Đi kèm là các dụng cụ cơ học như búa giật quán tính, tay móc vuốt dây sóng và cầu kéo nắn 2 chân tỳ trợ lực.
Kẹp mass và hệ thống tiếp điện
Kẹp mass thường thiết kế đầu nam châm lực hút mạnh hoặc hàm kẹp đồng bản rộng giúp cố định chắc chắn. Bộ phận này giữ dòng điện khép kín luôn ổn định, tránh phóng tia lửa gây cháy xém bề mặt tôn xe.
Bảng điều khiển và các chế độ hàn
Mặt trước trang bị màn hình hiển thị số cùng các phím bấm chọn chế độ được lập trình sẵn. Kỹ thuật viên có thể chuyển đổi linh hoạt giữa các chế độ: hàn long đền, hàn đinh, hàn dây sóng hoặc chế độ thun co tôn.
Hệ thống làm mát và bảo vệ quá nhiệt
Máy sử dụng quạt tản nhiệt cưỡng bức công suất lớn thổi liên tục làm mát cuộn dây biến áp bên trong. Khi nhiệt độ vượt quá giới hạn an toàn (trên 85°C), rơ-le nhiệt tự ngắt nguồn bảo vệ bo mạch không bị chập cháy.
Vỏ máy, tay cầm và bánh xe di chuyển
Khung vỏ chế tạo bằng thép tấm dập sơn tĩnh điện, chống va đập và hạn chế bám dính bụi sơn xưởng. Máy bố trí tay đẩy cùng hệ thống bánh xe chịu lực có khóa hãm, giúp thợ kéo máy linh hoạt quanh các khoang xe sửa chữa.
Lưu ý an toàn khi sử dụng máy hàn rút tôn
Để đảm bảo an toàn lao động và bảo vệ linh kiện điện tử trên xe trong quá trình hàn giật, kỹ thuật viên cần tuân thủ 5 nguyên tắc kỹ thuật sau:
Kiểm tra nguồn điện và dây dẫn trước khi vận hành: Kỹ thuật viên cần đo điện áp lưới cấp cho xưởng để đảm bảo nguồn điện 220V/380V luôn ổn định trước khi cắm máy. Nguồn điện trồi sụt không chỉ làm biến áp hoạt động quá tải mà còn gây sai lệch dòng hàn cài đặt. Hãy rà soát kỹ lớp vỏ cao su bọc ngoài cáp đồng chịu tải lớn nối từ thân máy đến súng hàn. Cáp bị hở lõi hay rạn nứt rất dễ gây hiện tượng đánh tia lửa điện và làm sụt áp đột ngột toàn bộ hệ thống xưởng.
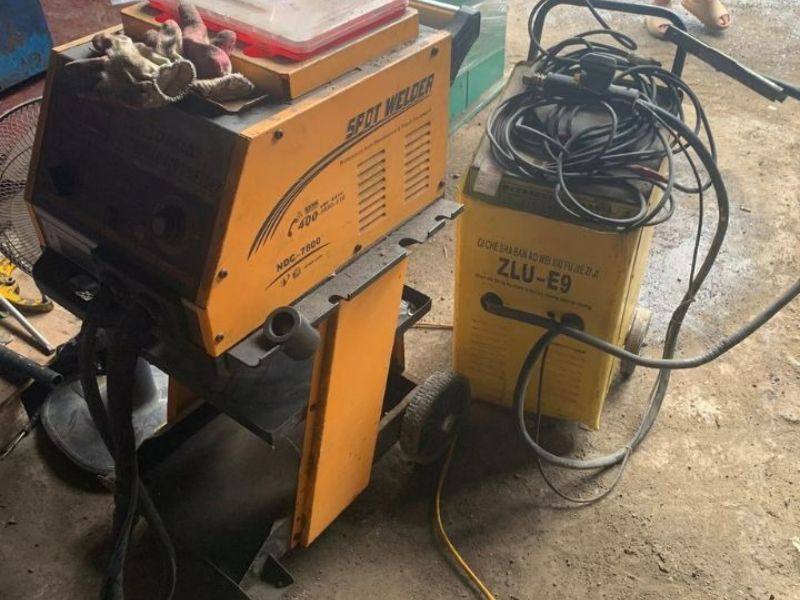
- Điều chỉnh dòng hàn phù hợp với độ dày tôn: Tôn vỏ các dòng ô tô đời mới thường mỏng trong khoảng 0.6mm đến 0.8mm, rất nhạy cảm với nhiệt lượng cao. Nếu chỉnh dòng xung quá tải, mối hàn sẽ đâm thủng kim loại tấm và làm biến tính cấu trúc cơ học của thép vỏ xe. Ngược lại, đặt dòng quá yếu sẽ khiến phụ kiện bị bong tróc liên tục, gây cháy loang bề mặt sơn xung quanh.
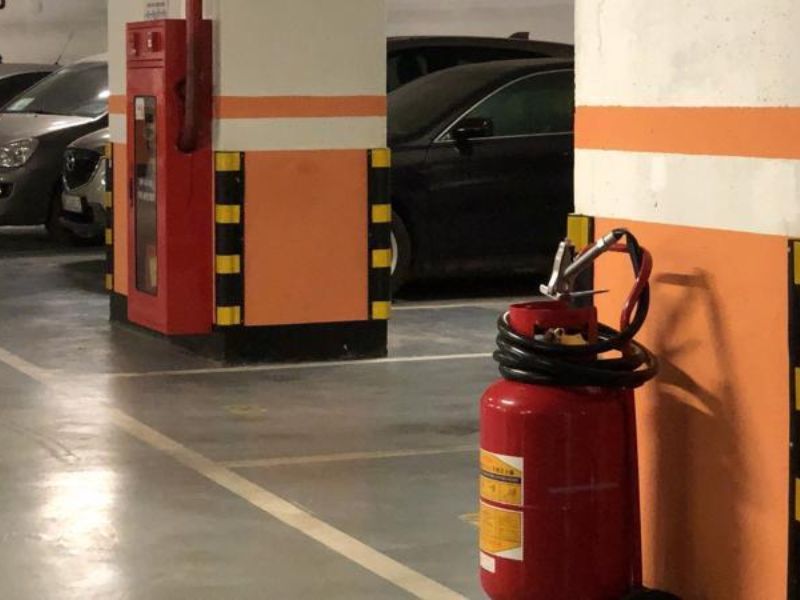
- Tránh hàn gần vật liệu dễ cháy và khu vực có xăng dầu: Khu vực kéo nắn đồng sơn bắt buộc phải giữ khoảng cách an toàn tối thiểu 5m với bình nhiên liệu và đường ống dẫn xăng. Mạt kim loại nóng chảy bắn ra trong lúc bấm hàn có thể kích nổ hơi xăng tích tụ bất cứ lúc nào. Xưởng phải bố trí sẵn bình chữa cháy CO2 ngay tầm tay thợ và bật quạt hút thông gió khu vực gò nắn.
- Không chạm vào đầu hàn khi máy đang hoạt động: Đầu súng hàn tích tụ dòng điện tức thời rất lớn cùng nhiệt độ cao ngay sau chu kỳ phóng xung ngắt quãng. Thợ tuyệt đối không dùng tay trần chạm vào mỏ kẹp, long đền hay đinh hàn khi vừa dứt cò bấm. Chỉ tiến hành tháo lắp phụ kiện, vệ sinh muội than ở đầu điện cực khi máy đã ngắt hoàn toàn công tắc cấp nguồn.
- Trang bị đầy đủ đồ bảo hộ khi hàn rút tôn: Thao tác hàn giật xung điện sinh ra tia lửa li ti kết hợp khói độc từ lớp sơn lót mặt trong tôn xe bốc cháy. Kỹ thuật viên bắt buộc đeo kính chắn xỉ hàn chuyên dụng và khẩu trang lọc than hoạt tính trong suốt quá trình thao tác. Thợ phải luôn mang găng tay da dày chịu nhiệt cùng quần áo bảo hộ chống bắt lửa.
Đừng để xưởng mất tiền oan vì thợ làm hỏng phom vỏ xe, cháy hộp điện hay thất thoát phụ kiện tiêu hao do thiếu quy trình kiểm soát. Nếu muốn vận hành đồng sơn chuẩn xác, kiểm soát thợ làm đúng giờ và không lo bù tiền đền xe, bạn hãy liên hệ ngay VC Garage qua số điện thoại 0985967654 để nhận tư vấn setup thiết bị gara và dùng thử phần mềm số hóa xưởng.
Quy trình 6 bước hàn rút tôn chuẩn chuyên nghiệp tại gara
Quy trình gò nắn vỏ chuẩn hóa giúp xưởng rút ngắn thời gian sửa chữa, bảo toàn phom xe nguyên bản và đồng bộ dữ liệu giữa các bộ phận:
Bước 1: Tiếp nhận xe & Lập lệnh sửa chữa (RO)
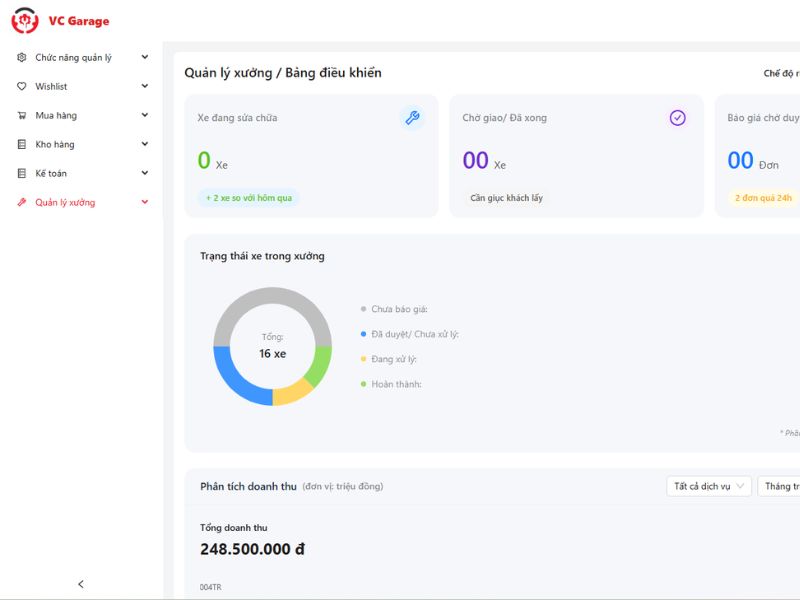
Cố vấn dịch vụ chụp ảnh đa góc vết móp méo, lập Lệnh sửa chữa (RO) trên hệ thống phần mềm và phân công kỹ thuật viên làm đồng. Mọi hạng mục gò nắn, dự kiến thời gian hoàn thành cùng vật tư tiêu hao (long đền, đinh hàn) được gắn trực tiếp vào RO để kiểm soát tiến độ realtime.
Bước 2: Mài sạch lớp sơn bề mặt
Kỹ thuật viên dùng máy chà nhám đĩa nhám P80 để bóc tách toàn bộ lớp sơn bóng, sơn màu và sơn lót tại vùng tôn cần nắn. Bề mặt kim loại trần phải nhẵn bóng, sạch dầu mỡ và bụi bẩn để súng hàn tiếp điện đạt độ ngấu hoàn hảo.
Bước 3: Định vị và hàn đinh/vòng đệm/dây gợn sóng
Kỹ thuật viên kẹp mass chắc chắn gần vùng sửa chữa, điều chỉnh dòng hàn trên bảng điều khiển tương thích với độ dày tôn. Tùy theo vết móp dạng điểm tròn hay vết xước dài, thợ tiến hành hàn đính long đền tam giác độc lập hoặc dây gợn sóng chạy dọc đường gân thân xe.
Bước 4: Tiến hành giật rút tôn và gò nắn
Dùng búa giật quán tính tác động lực kéo từ từ theo phương vuông góc với bề mặt kim loại tấm. Với các dải móp dài, kỹ thuật viên dùng cầu kéo nắn 2 chân tỳ lực kết hợp mỏ móc vuốt dây sóng để kéo đồng đều cả dải gân vỏ về chuẩn phom dáng nguyên bản.
Bước 5: Gia nhiệt co tôn (Thun tôn)
Sau khi giật phẳng, kim loại tại điểm va chạm thường bị dãn nở cục bộ gây hiện tượng phập phồng (tôn sống). Thợ thay đầu súng bằng que than carbon, kích hoạt chế độ thun tôn phát nhiệt đều bề mặt rồi dùng khăn ướt làm lạnh đột ngột để kim loại co rút, đanh chắc trở lại.
Bước 6: Nghiệm thu và chuyển sang giai đoạn sơn
Quản đốc kiểm tra độ phẳng bề mặt bằng thước lá chuyên dụng, đối soát kết quả đạt chuẩn dung sai dưới 0.5mm. Kỹ thuật viên xác nhận hoàn tất hạng mục gò nắn trên phần mềm quản lý, cập nhật trạng thái RO chuyển giao xe sang tổ bả matit và sơn lót.
Câu hỏi thường gặp máy hàn rút tôn
Có cần đào tạo kỹ thuật viên trước khi sử dụng máy hàn rút tôn?
Có. Thợ làm đồng cần được đào tạo nắm rõ nguyên lý chỉnh dòng điện, thời gian phóng xung theo từng độ dày tôn và kỹ thuật thun nhiệt co kim loại. Thao tác sai kỹ thuật dễ làm thủng vỏ xe, cháy dãn kim loại và tốn thêm chi phí khắc phục matit dày.
Máy hàn rút tôn giá rẻ có đáp ứng nhu cầu sửa chữa chuyên nghiệp không?
Các dòng máy giá rẻ thường trang bị biến áp dây nhôm, bo mạch cơ bản nên dòng ra không đều, dễ tụt áp khi hàn liên tục và không có chế độ thun tôn bằng than carbon. Với gara tiếp nhận xe tai nạn thường xuyên, xưởng nên đầu tư máy biến áp đồng đạt chuẩn để đảm bảo độ bền 7–10 năm.
Máy hàn rút tôn có dùng được cho nhiều loại xe ô tô không?
Hầu hết các dòng máy phổ thông thiết kế tối ưu cho tôn thép thân vỏ của xe du lịch, xe tải nhẹ. Với những dòng xe sang sử dụng vỏ hợp kim nhôm (Audi, BMW, Porsche), xưởng cần đầu tư máy hàn rút tôn nhôm chuyên dụng dùng công nghệ phóng điện tụ điện.
Sở hữu máy hàn rút tôn chuyên dụng giúp xưởng thân vỏ phục hồi phom xe chuẩn xác và nâng cao chất lượng dịch vụ đồng sơn vượt trội. Bạn hãy liên hệ ngay với VC Garage qua hotline 0985967654 để đăng ký trải nghiệm phần mềm quản lý gara ô tô chuyên sâu ngay hôm nay.

